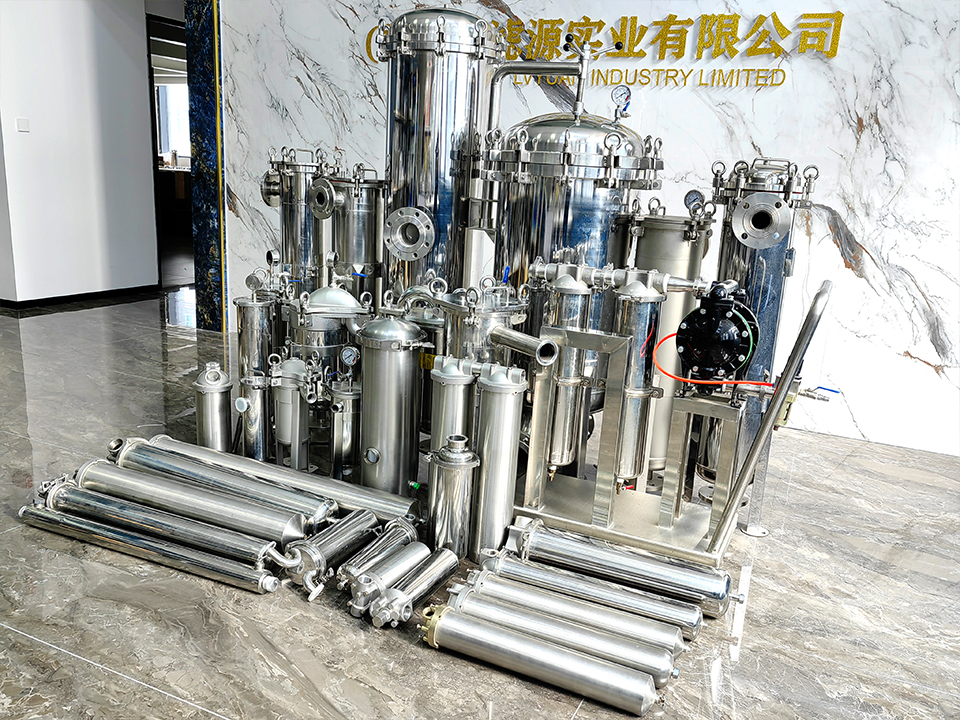
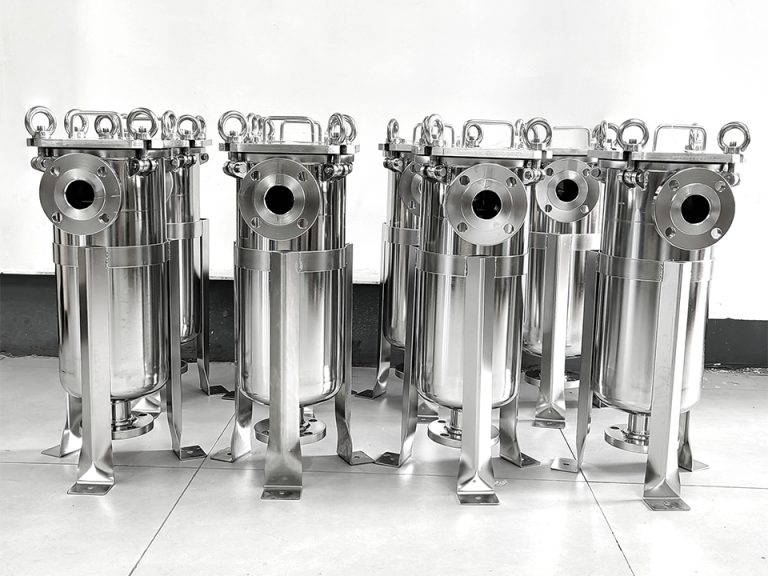
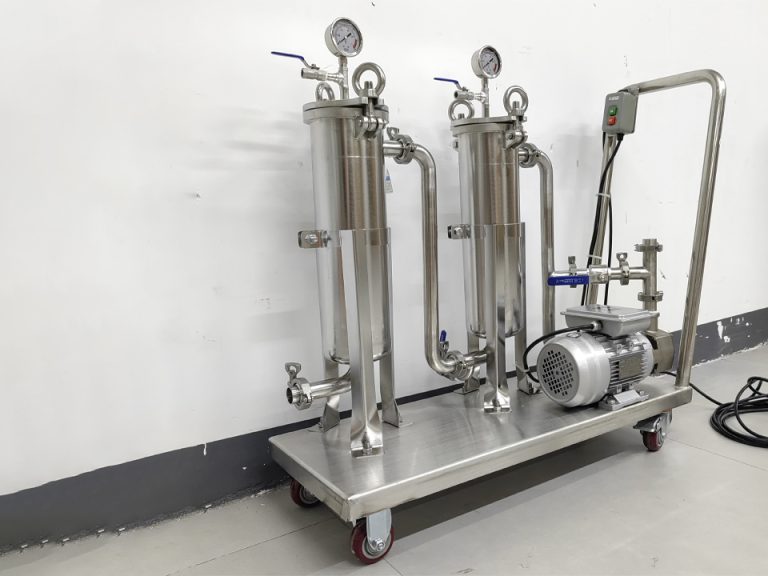
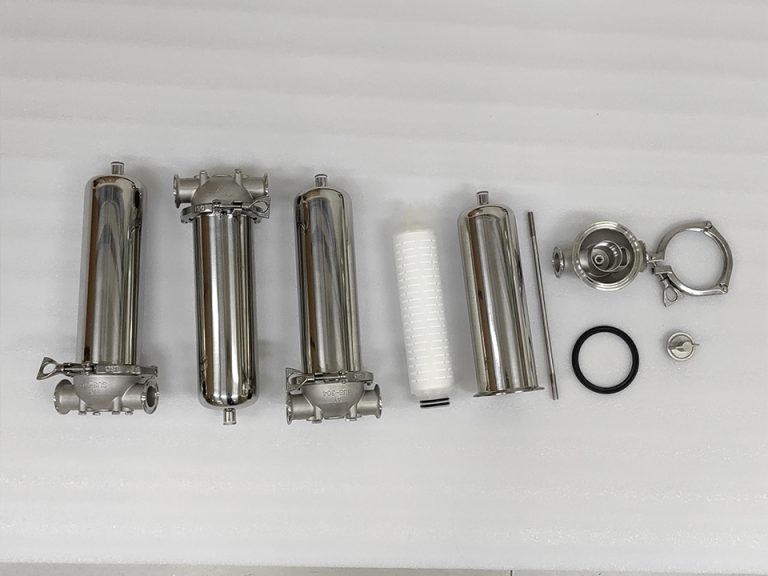
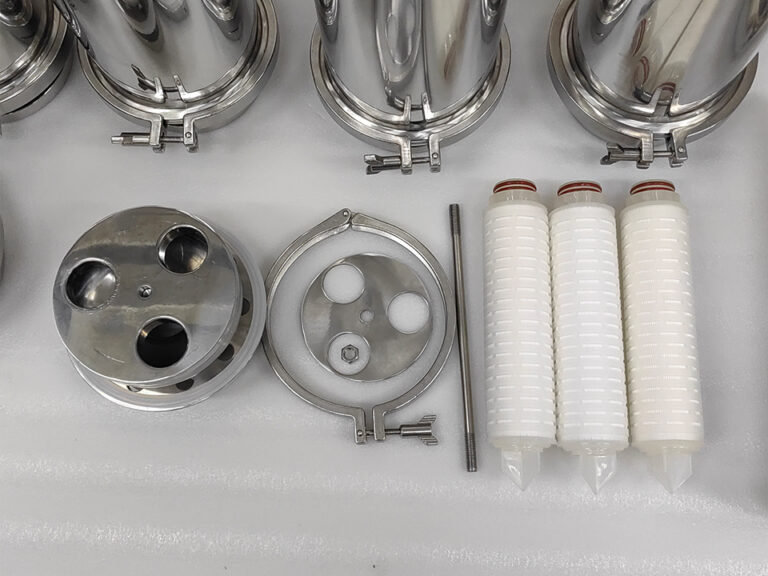
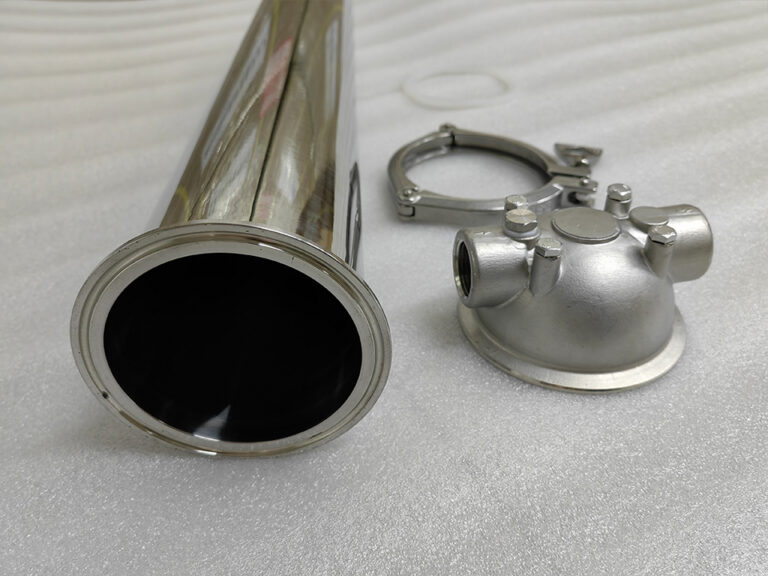
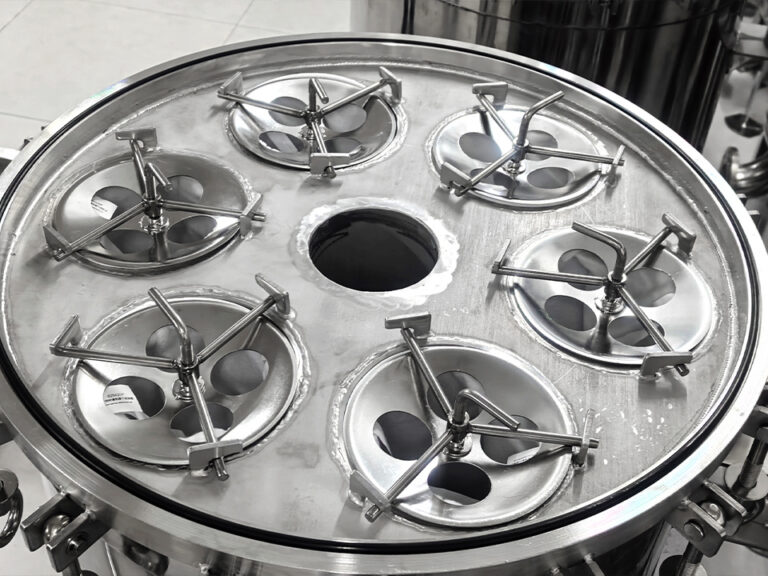
Guangzhou Lvyuan Su Arıtma Equipment Co, Ltd, 2009 yılında kurulan ve paslanmaz çelik filtre muhafazaları, paslanmaz çelik steril su tankları, filtre elemanları, filtre torbaları, ultra polimer malzemeler ve sinterlenmiş filtre ürünleri tasarlayan ve üreten endüstriyel bir filtre üreticisidir. Alıcılar OEM/ODM desteği, ISO9001 kalite kontrolü ve çok ülkeli sertifikalar için Lvyuan'ı seçmektedir.
Bazen, evet. Çatlaklı bir paslanmaz çelik filtre gövdesi, çatlağın sınırlı bir alanda olması, ana metalin 304L veya 316L gibi kaynaklanabilir bir östenitik sınıfta olması ve temel sorunun tespit edilip giderilmesi durumunda genellikle kaynakla onarılabilir. Onarımın ayrıca onaylı bir kaynak prosedürüne uygun olarak yapılması ve sonrasında denetlenip test edilmesi gerekir. Çatlak, klorür gerilme korozyonu çatlamasından kaynaklanıyorsa, yorgunluk nedeniyle birden fazla çatlak oluşmuşsa veya basınç tutan kaynak düzgün bir şekilde denetlenip test edilemiyorsa onarım kötü bir seçimdir. Onarım maliyeti yeni bir ünitenin fiyatına yaklaştığında da bu kötü bir seçimdir. Bakım ve tedarik ekipleri için asıl soru, bir kaynakçının çatlağı kapatıp kapatamayacağı değildir. Asıl soru, onarımdan sonra muhafazanın güvenli, sızdırmaz, gerekli yerlerde hijyenik olup olmayacağı ve kartuşlarını hâlâ sızdırmaz bir şekilde kapatıp kapatamayacağıdır.
Kaynak onarımı ne zaman makul olur, ne zaman ise değiştirme daha güvenlidir?
Dört koşul sağlandığında kaynak onarımı uygun bir seçenektir:
Arıza mekanizması anlaşıldı.
Çatlaklı bölge tamamen çıkarılabilir ve yeniden kaynaklanabilir.
Onarım incelenebilir ve basınç testi yapılabilir.
Gemiden sorumlu makam onarımı kabul eder.
Tipik bir örnek, bir kapak parçasının aşırı sıkılması veya tek seferlik bir su darbesi olayı gibi tek seferlik bir olayın neden olduğu, kaynak ucunda veya köşe kaynağında oluşan kısa bir çatlaktır.
Çatlak, tek bir noktadan ziyade muhafazanın tamamının bozulduğuna işaret ediyorsa, genellikle değiştirme daha güvenli bir seçenektir. Buna örnek olarak gerilme korozyonu çatlakları, ince çatlaklardan oluşan bir ağ veya daha önceki bir onarımdan sonra tekrar ortaya çıkan çatlaklar verilebilir. Bir başka işaret ise, çukur veya aralık korozyonu nedeniyle duvar kalınlığı azalmış ince bir kabuk olup, bu durumda kaynak yapılacak sağlam metalin çok az kalmış olmasıdır.
Her iki sonuç da nedene bağlı olduğundan, bir kaynak kararı verilmeden önce bir sonraki bölüme geçilmelidir.
Paslanmaz Çelik Filtre Muhafazaları Neden Çatlar?
Çatlakların farklı nedenleri vardır ve onarım işlemlerine aynı şekilde yanıt vermezler. Öncelikle nedenini belirleyin.
Basınç dalgalanmaları ve su darbesi kaynaklı yorgunluk
Pompa çalıştırmaları, vana çarpmaları, titreşimli dozaj pompaları ve açma/kapama döngüleri, gövdeye tekrar tekrar yük bindirir. Yorulma çatlakları genellikle gerilim yoğunlaşma noktalarında başlar: nozul-gövde kaynakları, destek bağlantı noktaları, kaynak uçları ve flanşlar veya başlıklardaki geçiş bölgeleri. Orijinal kaynaktan daha keskin bir profil bırakan bir kaynak onarımı, aynı nedenden dolayı tekrar arızalanabilir.
Buna filtre tıkanıklığı da eklenir. Kartuşlar katı maddelerle doldukça, diferansiyel basınç artar. Sistemde bir tahliye veya baypas bulunmuyorsa, giriş tarafındaki basınç, pompanın kapanma basıncına doğru yükselebilir. Bu durumda, kartuş teknik özellikleri bir teşhis aracı olarak önem kazanır. Üreticinin ilgili ürün sayfasında proses filtrasyonu için endüstriyel kıvrımlı filtre kartuşu Bu kartuş serisi için 4–5,5 bar’a kadar bir basınç aralığı belirtilmiştir. Bu rakamlar elemanı ifade eder, muhafazayı değil. Yine de, değiştirme aralıklarınız eleman sınırına yakın bir diferansiyel basınca bağlıysa, muhafaza da muhtemelen aynı ani artışlara maruz kalmaktadır.
Klorür kaynaklı gerilme korozyon çatlaması
304 ve 316 gibi östenitik paslanmaz çelikler, çekme gerilimi, klorürler ve genellikle yüksek sıcaklığın bir arada meydana gelmesi durumunda çatlayabilir. Bu çatlaklar genellikle dallı bir yapıya sahiptir ve tek bir düz çizgi yerine ince bir ağ gibi görünebilir. Şekillendirme ve kaynak işlemlerinden kaynaklanan kalıntı gerilme, çekme yükünün büyük bir kısmını oluşturur. Onarım kaynağı, halihazırda hasar görmüş metale daha fazla kalıntı gerilme ekler. Bu nedenle, SCC genellikle aynı kalitedeki malzemenin yeniden kaynaklanmasından ziyade, değiştirilmesini veya daha dayanıklı bir alaşım gibi malzeme değişikliğini savunur. Bir malzeme mühendisi bu teşhisi doğrulamalıdır.
İmalat ve kaynak kusurları
Füzyon eksikliği, sıcak çatlama, krater çatlakları ve alt kesik, hepsi hizmet sırasında oluşan çatlaklara dönüşebilir. Bir gövde kullanım ömrünün erken bir aşamasında arızalanırsa, bunun olası bir nedeni imalat hatasıdır. Bu durum, onarım meselesi olduğu kadar garanti ve tedarikçinin kalitesiyle de ilgili bir konudur; bu nedenle, herhangi bir kısmı taşlamadan önce arızayı belgelendirin.
Mekanik aşırı yük ve donma
Durmuş bir gövdenin içinde donan su, ince kabuklarda deformasyona veya çatlamaya neden olabilir. Aşırı torkla sıkılmış gözlü cıvatalar veya kelepçeler, yanlış hizalanmış giriş ve çıkış bağlantılarından kaynaklanan boru gerilimi ve desteksiz boru hatlarından kaynaklanan titreşim de kaynak yerlerinde çatlaklara yol açar. Bu durumlarda, yükleme sorunu giderildiği sürece onarım genellikle mümkündür.
Düzgün Bir Kaynak Onarımı Neleri İçerir?
Güvenilir bir onarım, “taşlama ve kaynak”tan daha fazla aşamadan oluşur. Herhangi bir onarım hizmet sağlayıcısından aşağıdaki adımları tek tek gözden geçirmesini isteyin.
İzole edin, kayıt altına alın ve dekontamine edin. Muhafazanın basıncını boşaltın, içini boşaltın ve temizleyin. Çatlağın fotoğrafını çekin, tip plakasını kaydedin ve çalışma koşullarını not edin. Yağlar, çözücüler veya proses kalıntıları gibi kirletici maddeler, kaynakta gözeneklenmeye ve çatlamaya neden olur.
Ana metali doğrulayın. Kaliteyi doğrulamak için pozitif malzeme tanımlamasını (PMI) kullanın. “Paslanmaz” olarak satılan gövdeler 304, 316, 316L veya daha düşük nikel içerikli bir kalite olabilir ve dolgu malzemesi seçimi, gerçek cevaba bağlıdır.
Çatlağın tamamını haritalandırın. Malzeme manyetik olmadığı için, boya penetran testi östenitik paslanmaz çelikler için yaygın olarak kullanılan yüzey inceleme yöntemidir. Klorür ve kükürt içeriği kontrollü penetran maddeleri kullanın ve tüm kalıntıları temizleyin.
Çatlağı tamamen giderin. Penetran testi herhangi bir iz göstermeyene kadar taşlayın veya işleyin; ardından bir kaynakçının ulaşabileceği ve doldurabileceği bir oluk hazırlayın. Çatlak uçlarına durdurma delikleri açmak geçici bir önlemdir, onarım değildir.
Onaylı bir prosedürle kaynak yapın. Gaz tungsten ark kaynağı (GTAW/TIG), ince paslanmaz çelik gövdelerde yaygın olarak kullanılır. 304 için 308L veya 316 için 316L gibi düşük karbonlu dolgu malzemelerinin kullanılması tipik bir uygulamadır, ancak kaynak mühendisi bunu belirtmelidir. Düşük ısı girişi, deformasyonu sınırlar ve metali, tane sınırlarında krom karbürlerin oluştuğu sıcaklık aralığından uzak tutar (duyarlılık). Hijyenik veya proses açısından kritik gövdelerde, kök tarafının oksitlenmemesi için iç kısmı inert gazla geriye doğru temizleyin.
İnceleme ve test. Bitmiş kaynak üzerinde penetran testi tekrarlayın. Geçerli kurallara bağlı olarak, alın kaynakları için radyografi veya diğer hacimsel yöntemler gerekebilir. Ardından basınç testi yapın. Hidrostatik test yapıyorsanız, düşük klorürlü su kullanın ve testten sonra kabı kurutun; zira klorür içeren kalıntı su, çukurlaşma ve gerilme korozyonuna (SCC) yol açar.
Yüzeyi eski haline getirin. Isı lekesi korozyon direncini azaltır. Bunu asitle temizleme, elektropolishleme veya mekanik-kimyasal temizleme yöntemleriyle giderin, ardından pasifleştirin. Hijyenik kullanım amaçlı uygulamalarda, iç yüzeyi de eski haline getirin ve onarım bölgesinde çatlak olup olmadığını kontrol edin.
Her şeyi kaydedin. Prosedür, kaynakçı yeterliliği, dolgu malzemesi partisi, denetim sonuçları ve test basıncı, ekipman dosyasına kaydedilmelidir.
Bu durumda, kabın tamamının gerilim giderimi pratik bir çözüm değildir. Östenitik paslanmaz çeliğin ısıl işlemden geçirilmesi hassaslaşmaya yol açabilir ve tüm gövdenin çözelti tavlamasına tabi tutulması sahada nadiren uygulanabilir.
Basınç Tutucu Muhafazayı Kimler Onarabilir?
Birçok filtre gövdesi yasal anlamda basınçlı kap niteliğindedir, ancak hepsinde standart damgası bulunmaz. Sizin filtrenizin bu damgaya sahip olup olmadığı, tasarım basıncına, hacmine, yapım standardına ve ilgili mevzuata bağlıdır. Tip plakasını ve üreticinin veri raporunu kontrol edin.
Kod damgalı bir kap için, basınç tutan parçalara yönelik onarımlar genellikle hizmet içi kurallara tabidir. Kuzey Amerika'da bu, genellikle onarım ve değişiklikleri kapsayan Ulusal Kurul Denetim Kodu (NBIC), Bölüm 3 ile kaynak prosedürü ve kaynakçı yeterliliği için ASME Bölüm IX'u ifade eder. ASME PCC-2, basınçlı ekipman ve boru tesisatı için onarım yöntemlerini belirtir. Birçok yargı bölgesinde bu, yetkili bir onarım kuruluşu ve yetkili bir denetçi anlamına gelir. Avrupa'da ise ulusal hizmet içi düzenlemeler ve Basınçlı Ekipman Direktifi kapsamındaki orijinal uygunluk değerlendirmesi geçerli olabilir. Çalışmaya başlamadan önce yerel gereklilikleri teyit edin ve uygun olduğu durumlarda onarım tedarikçisi, sigortacı ve yetkili denetçi ile kuralları teyit edin.
Standartlara tabi olmayan, düşük basınçlı sıhhi veya endüstriyel muhafazalar söz konusu olduğunda, yasal yükümlülükler daha hafif olabilir; ancak kendi risk değerlendirmenizin önemi azalmaz. Sıcak veya tehlikeli sıvı barındıran bir kapta yapılan niteliksiz bir kaynak işlemi yine de bir tehlike oluşturur. Aynı nitelikli prosedür, muayene ve test şartlarını belirtin.
Onarmak mı, Değiştirmek mi? Bir Karar Tablosu
Aşağıdaki tablo, mühendisliksel değerlendirmenin yerini almayan nitel bir tarama kılavuzudur. Tablo, ölçülmüş veriler içermemektedir.
Çatlak senaryosu
Muhtemel neden
Onarımın uygulanabilirliği
Başlıca koşullar veya riskler
Tipik bir karar
Bir kaynak kenarında kısa bir çatlak var, çevresinde temiz metal mevcut
Mekanik aşırı yük, tek seferlik basınç olayı
Genellikle uygulanabilir
Yüklemeyi düzeltin; çatlakları tamamen giderin; yeniden test edin
Muayene ve basınç testi ile onarım
Tekrarlanan döngülerin ardından nozulda veya destek kaynağında çatlak oluşması
Gerilim yoğunlaştırıcıdaki yorulma
Koşullu
Geometri, destekler veya basınç dalgalanmaları düzeltilmedikçe onarım yine başarısız olabilir
Yalnızca tasarım değişikliği yoluyla onarın; aksi takdirde değiştirin
Genellikle kaynak yerlerinin yakınında görülen dallı veya ince ağ şeklinde çatlaklar
Klorür SCC
Yoksul
Kalıntı gerilim ve klorür maruziyeti devam etmektedir; bitişik metalin de etkilenmiş olması muhtemeldir
Değiştirin; daha dayanıklı bir alaşım düşünün
Bir çukur veya yarıkta duvar içinden sızıntı
Yerel korozyon
Zayıf ila şartlı
Kalan duvar kalınlığı belirsizdir; yakınlarda başka çukurlar olması muhtemeldir
Kalınlığı ölçün; genellikle değiştirin
Kapama flanşı, kapak yuvası veya kartuş yuvası yakınında çatlak
Aşırı yük veya üretim hatası
Koşullu
Çarpıklık, sızdırmazlık yüzeylerini olumsuz etkileyebilir; düzlük kontrol edilmelidir
Yalnızca sızdırmazlık yüzeylerinin doğrulanabildiği durumlarda onarım yapılmalıdır
Yeni bir konutta erken dönemde oluşan çatlak
Üretim hatası
Bakım onarımı değil
Öncelikle garanti ve temel neden incelemesi yapılır
Belgelendirin, ardından tedarikçinin şartlarına göre iade edin veya değiştirin
Daha önceki bir onarım yerinde çatlağın tekrarlaması
Nedeni hiçbir zaman ortadan kaldırılmadı
Yoksul
Artık gerilim ve kaynak kalitesi zaten sorgulanıyor
Değiştir
En Ucuz Onarım Gerçekten de En Düşük Maliyetli Seçenek mi?
İlle de öyle değil. Düşük bir onarım teklifi genellikle kaynak işini kapsar, kararın toplam maliyetini değil. Toplam maliyet şunları içerir:
Denetim ve testler.
Yüzey onarımı.
Belgeler.
Hizmet dışı kalma süresi.
Onarımın hizmet sırasında başarısız olması durumunda ürün kaybı.
Onarımın tekrarlanmasının maliyeti.
Gerçek bir müşteri vakası değil, açıklayıcı bir örnek ele alalım. Bir tesis, paslanmaz çelikten yapılmış bir proses muhafazasındaki çatlak bir kaynağı onarır ve muhafazayı tekrar hizmete sokar. Çatlak, pompanın titreşiminden kaynaklanmıştır ve kimse bu titreşimi sönümlememiştir. Kaynak, penetran muayenesinden geçmiştir, ancak bir sonraki üretim sezonunda gövde, yeni kaynağın yanından tekrar çatlamıştır. Kaynak sağlamdı. Onarım, sorunun nedenini değil, sadece belirtisini gidermiştir.
Bunun tersi de geçerlidir. Arıza tek seferlik bir aşırı yükten kaynaklanıyorsa ve nitelikli bir onarım hızlı ve iyi bir şekilde belgelenmişse, gövdenin değiştirilmesi otomatik olarak daha güvenli veya daha ucuz bir seçenek değildir. Mantıklı bir kural, neden anlaşıldığında ve giderilebildiğinde onarım yapmak; nedenin sistemik olduğu durumlarda veya onarım maliyeti değiştirme maliyetine yaklaştığında ise değiştirme yapmaktır.
Kaynak onarımları, kartuşun oturmasını ve sızdırmazlığını nasıl etkiler?
Kaynak büzülmesi ve şekil bozulması, sızdırmazlık yüzeylerinin yer değiştirmesine neden olabilir. Kapama flanşı, kapak yuvası veya kartuş yuvası yakınında, küçük bir değişiklik bile bir baypas yolu oluşturabilir. Bu durumda, filtrelenmemiş sıvı elemanın etrafından geçer. Bu alanların yakınında herhangi bir onarım yaptıktan sonra, flanşın düzlüğünü, O-ring oluğunun veya conta yuvasının durumunu ve kartuşu sabitleyen alt yuvayı kontrol edin.
Sıradaki kontrol, kartuş uç bağlantılarıdır. Kartuşlarda genellikle DOE (çift açık uçlu), 222 veya 226 adaptörleri kullanılır; bunlar düz veya kanatlı tiplerde bulunur ve çeşitli uzunluklarda satılır. Üreticinin değiştirilebilir kıvrımlı filtre kartuşu Örneğin, bu sayfada çeşitli uç bağlantıları ve sızdırmazlık seçenekleri belirtilmiştir. Bir onarım işlemi sonucunda yuva konumu veya hizalaması değişirse, daha önce sıkıca oturmuş olan bir bağlantı türü artık sızdırmazlık sağlamayabilir.
Uzunluk ve kartuş çapı da önemlidir. Daha uzun bir eleman, örneğin bir O-ring uç bağlantılı, 40 inçlik, 5 mikronluk kıvrımlı PP kartuş, kısa olandan hizalama ve koltuk yüksekliğine daha duyarlıdır. Bu 30 inç aktif karbon fiber kıvrımlı kartuş Dış çapı 69 mm olarak belirtilmiştir; uçları düz veya kanatlı (222/226) tiptedir. Bir gövde onarılırsa ve alıcı daha sonra kartuş tipini değiştirirse, yeni elemanın gövdenin iç geometrisine uygun olup olmadığını kontrol edin.
Conta malzemesi ayrı bir kalemdir. Silikon, EPDM, FKM ve NBR seçenekleri oluklu kartuşlarda yaygın olarak kullanılır ve doğru seçim, akışkan ve sıcaklığa bağlıdır. Contaları belirtebileceğiniz durumlarda, pileli elyaf membran kartuşu Bu sayfada, karşılaştırma yapabileceğiniz seçenekleri gösteren çeşitli conta ve uç bağlantı seçenekleri yer almaktadır. Üretimde kullanmadan önce daima gerçek elemanla uyumunu test edin.
Yeniden başlatmadan önce hangi çalışma koşullarını yeniden doğrulamalısınız?
Onarılan gövde, çatlamasına neden olan aynı sisteme geri yerleştirilir. Çalışma sınırlarının değişmediğini varsaymak yerine, bunları yeniden doğrulayın.
Sıcaklık. Bu üreticinin ürün sayfalarında, kartuş türüne göre farklı sınırlar belirtilmiştir. Bu 10 inçlik kıvrımlı tortu kartuşu 65–80 °C’ye ve 4–5,5 bar diferansiyel basınca kadar belirtilmiştir; oysa polyester kıvrımlı filtre kartuşu 60 °C’ye kadar listelenmiştir. Sistem açısından gövde, contalar ve kartuş arasında en düşük sınır belirleyicidir. Sıcak ve klorür içeren çalışma koşulları aynı zamanda SCC riskinin en yüksek olduğu durumlardır; bu nedenle sıcaklık, gövde açısından da önemlidir.
Akışkan kimyası. Klorür içeriği, temizlik kimyasalları ve dezenfektanlar hem gövde alaşımını hem de kartuş iç malzemesini etkiler. Üreticinin kendi sayfalarında da belirtildiği üzere, uyumluluk sıvıya, sıcaklığa ve yapıya bağlıdır. Kullandığınız sıvı için her bir unsuru doğrulayın.
Basınç davranışı. Pompanın kesme basıncını, emniyet valfi ayarını ve diferansiyel basınç izleme sisteminin olup olmadığını kontrol edin. Su darbesi ve boşta çalışma, tekrarlayan çatlakların yaygın nedenleridir. Yeniden devreye alma sürecinin bir parçası olarak elemanların teknik özelliklerini yeniden belirliyorsanız, endüstriyel kıvrımlı su filtre kartuşu Aralık listesinde 4–5,5 bar’a kadar basınç değerleri ve çeşitli ortamlar belirtilmiştir; bu da gerçek çalışma noktanızla karşılaştırma yapmanızı kolaylaştırır.
Kartuş formatı. Eski muhafaza, açık merkezli uç kapakları ve standart uzunluklar kullanıyorsa, şu tür bir format: PE kıvrımlı su filtre kartuşu Açık merkezli uç kapaklarına ve çeşitli uzunluk seçeneklerine sahip olan bu ürünler, yedek parça veya orijinal ekipman tedarik ihtiyaçlarını karşılayabilir. Aynı uyum kontrolleri geçerlidir.
Bir onarımı onaylamadan önce neleri belgelemeli ve neleri sormalısınız?
Kaynak onarımına izin vermeden önce aşağıdaki bilgileri toplayın. Bu bilgiler, bir mühendisin veya onarım atölyesinin işi değerlendirmesine olanak tanır ve onarımın reddedilmesi durumunda yedek parça fiyat teklifi alınmasını kolaylaştırır.
Konut kimliği: üretici, model, seri numarası, tip plakası bilgileri ve üretici tarafından sağlanan her türlü veri raporu.
Malzeme ve kalınlık: onaylanmış baz metal kalitesi (PMI) ve çatlağın yakınındaki kalan duvar kalınlığı.
Tasarım ve çalışma koşulları: tasarım basıncı ve sıcaklığı, gerçek çalışma aralığı, pompa tipi ve bilinen tüm basınç dalgalanmaları.
Sıvı: klorür içeriği, temizlik veya dezenfeksiyon kimyasalları ve hizmetin sağlık açısından uygun olup olmadığı.
Çatlak kanıtı: fotoğraflar, konum, uzunluk, duvarın içinden geçip geçmediği ve daha önce yapılmış onarımlar.
Neden hipotezi: yorulma, SCC, aşırı yük, korozyon veya imalat hatası ve bunların tekrarını önlemek için ne gibi değişiklikler yapılacağı.
Kabul koşulları: gerekli olan tahribatsız muayene, basınç testi, yüzey kalitesi, belgeleme ve işin kim tarafından onaylanması gerektiği.
Program ve alternatifler: kesinti toleransı, yedek veya değiştirilebilir muhafazanın bulunabilirliği ve daha sonra kullanılacak kartuş formatı ve uzunluğu.
Ardından tamirciye şu dört soruyu sorun:
Hangi prosedür ve kaynakçı yeterliliği geçerlidir?
Sızdırmazlık yüzeylerinin yakınındaki deformasyon nasıl kontrol edilecek ve denetlenecektir?
Hangi testleri gerçekleştirecek ve belgeleyeceksiniz?
Temel neden tespit edilemiyorsa ne önerirsiniz?
Bu sorulara net bir şekilde cevap veremeyen bir satıcı, teklif edilen fiyat ne olursa olsun bir risk teşkil eder.
Sıkça Sorulan Sorular
Çatlaklı paslanmaz çelik filtre gövdesini kaynaklayabilir misiniz? Çoğu zaman evet; tabii ki ana metal kaynaklanabilirse, çatlak sınırlı bir alanda ise ve nedeni ortadan kaldırılmışsa. Onaylı bir prosedür uygulayın, boya penetranı ile muayene edin ve basınç testi yapın. Gerilme korozyon çatlakları veya yorulma ağları genellikle parçanın değiştirilmesi gerektiğini gösterir.
304 veya 316 paslanmaz çelik gövdelerin onarımında hangi dolgu metali kullanılır? 304 için 308L veya 316 için 316L gibi düşük karbonlu dolgu malzemelerinin kullanılması yaygın bir uygulamadır. Kaynak mühendisi, gerçek ana metal kalitesini doğruladıktan sonra bu seçimi teyit etmelidir; zira gövdelerin kalitesi her zaman varsayılan kalitede olmayabilir.
Bir kaynak onarımı için yetkili bir denetçiye ihtiyaç var mı? Bu, gövdenin standartlara uygun damgalı bir basınçlı kap olup olmadığına ve yerel düzenlemelere bağlıdır. Birçok ülkede, basınç tutan parçaların onarımı için yetkili bir onarım kuruluşu ve denetçi gereklidir. Tip plakasını kontrol edin ve yerel yetkililere danışın.
Bir çatlağın gerilme korozyon çatlağı olup olmadığını nasıl anlarım? SCC çatlakları genellikle ince ve dallı olup, sıcak ve klorür içeren çalışma koşullarında kaynakların veya gerilime maruz kalan bölgelerin yakınında görülür. Yalnızca gözle inceleme güvenilir değildir. Onarımdan önce bir malzeme mühendisi veya metalurji laboratuvarı tarafından teşhis doğrulanmalıdır.
Paslanmaz çeliği onardıktan sonra pasifleştirme işlemi yapmam gerekir mi? Evet, çoğu durumda. Kaynak işlemi ısı lekesi bırakır ve koruyucu oksit tabakasını bozabilir. Hijyen veya korozyon direncinin önemli olduğu yerlerde bu lekeyi giderin, ardından pasifleştirin ve yüzey görünümünü eski haline getirin.
Onarılmış gövde, kartuşları yine de düzgün bir şekilde sızdırmaz hale getirebilir mi? Her zaman değil. Kapak yuvası, flanş veya kartuş yuvası yakınındaki kaynak büzülmesi, baypas oluşumuna neden olabilir. Muhafazayı tekrar hizmete sokmadan önce, düzlüğü, sızdırmazlık yuvalarını ve kartuşun asıl elemanla uyumunu (uç bağlantı tipi ve uzunluğu dahil) kontrol edin.
Çatlamış bir gövdeyi değiştirmek, onarmaktan ne zaman daha ucuz olur? Çatlaklar sistematik olduğunda, onarım için kapsamlı inceleme ve testler gerektiğinde, arıza süresi maliyetli olduğunda veya onarım maliyeti yeni bir ünitenin fiyatına yaklaştığında, genellikle değiştirme seçeneği tercih edilir. Ucuz bir onarım, tekrar arıza yaparsa en düşük maliyetli seçenek olmaz.