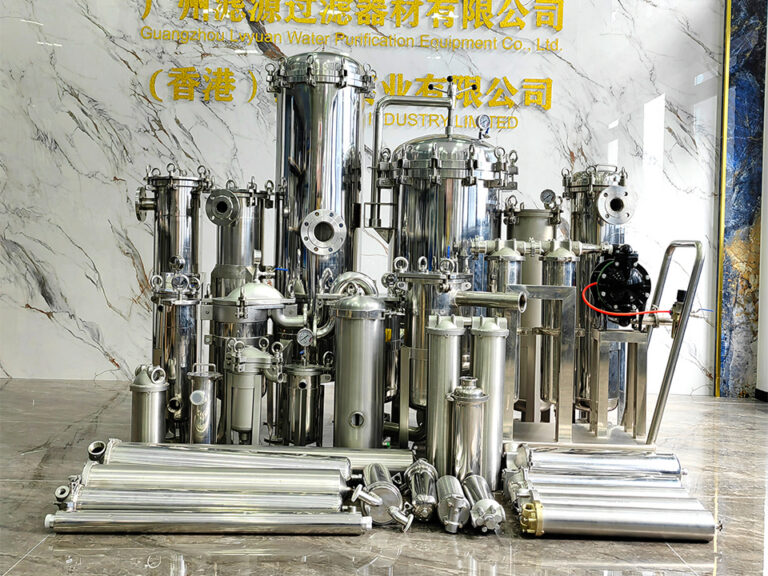
Guangzhou Lvyuan Su Arıtma Equipment Co, Ltd, 2009 yılında kurulan ve paslanmaz çelik filtre muhafazaları, paslanmaz çelik steril su tankları, filtre elemanları, filtre torbaları, ultra polimer malzemeler ve sinterlenmiş filtre ürünleri tasarlayan ve üreten endüstriyel bir filtre üreticisidir. Alıcılar OEM/ODM desteği, ISO9001 kalite kontrolü ve çok ülkeli sertifikalar için Lvyuan'ı seçmektedir.
Filtre Muhafazası Üreticileri için Fabrika Denetim Soruları
Bunlar, pek çok alıcının sandığından çok daha azını doğruluyor; zira resepsiyonda asılı duran ISO 9001 belgesi, bir siparişin takvimi geride kaldığında üretim çalışanlarının paslanmaz çelik sıcaklık değerlerini, kaynak kriterlerini, çizim revizyonlarını, basınç testi kayıtlarını, ürünlerin sabitlenmesini, reddedilen bileşenleri veya onaylanmamış alternatifleri kontrol edip etmedikleri konusunda bize neredeyse hiçbir bilgi vermiyor.
Ciddi bir fabrika denetim listesi Değerlendirilmesi gereken husus, üreticinin onaylanmış filtre alanlarını her seferinde tam olarak aynı şekilde üretebilip üretemeyeceğidir – satış ekibinin toplantı odasını düzgün bir şekilde düzenleyip, birkaç özenle hazırlanmış örnek sunup, önceden ezberlenmiş sorulara cevap verebilip veremeyeceği değil.
Bu konuda tereddütlü bir tutum sergiliyorum: Belgeler, “işçiler”, “ayarlanmış ekipman”, “tarihli belgeler” ve “izlenebilir üretim partileri” olarak adlandırılan fiziksel ürünlerle ilişkilendirilene kadar birer sigorta talebidir.
ISO 9001 Sertifikası Neden Sadece Bir Başlangıç Noktasıdır?
ISO 9001 sertifikası, bir kalite yönetim sisteminin mevcut olduğunu gösterebilir. Ancak bu, siparişinizdeki belirli bir fabrikanın, üretim hattının, alt yüklenicinin veya filtre muhafazasının uygun şekilde kontrol altında olduğunu doğrudan göstermez.
ISO 9001 Standardı’nın 8.4 maddesi, dış kaynaklı süreçler, ürünler ve çözümleri ele almaktadır. ISO denetim kılavuzları, üreticilerin dış kaynak olarak sağlanan hizmet ve ürünleri, risklerine ve gerekliliklerine göre doğrulamaları gerektiğini belirtir. Basitçe ifade etmek gerekirse, lazer kesim, kaynak, parlatma, test veya pasivasyon işlemlerini dış kaynaklara yaptırmak, fabrikanın sonuçlara ilişkin sorumluluğunu ortadan kaldırmaz. Öncelikle şu soruları ele alalım:
Sertifikada belirtilen yasal işletme adı nedir?
Sertifika adresi, soruşturma konusu olan üretim tesisiyle örtüşüyor mu?
Akreditasyon kapsamı özellikle filtre muhafazaları, basınç cihazları, filtreleme ürünleri, işleme, kaynak veya paslanmaz çelik imalatından mı oluşmaktadır?
Lisanslı üstün kalite sisteminin kapsamı dışında kalan üretim prosedürleri hangileridir?
Sertifikayı hangi sertifikasyon kuruluşu vermiştir?
En son gözetim denetimi ne zaman yapıldı?
Hangi büyük veya küçük uygunsuzluklarda artış gözlendi?
Tedarikçi, söz konusu bulguların kapatıldığına dair kanıt sunabilir mi?
Herhangi bir ürün türü başka bir tesiste üretiliyor mu?
Hangi işlemler alt yüklenicilere devredilmektedir?
Ardından, döşeme üzerindeki cevapları doğrulayın.
Kağıt yalan söyleyebilir.
Bir ana şirket, ticaret firması, kardeş fabrika veya bağlantısı olmayan bir üretim tesisinden alınan bir sertifika, güvenilir görünebilir; ancak satın aldığınız ürün üzerinde anlamlı bir kontrol sağlamayabilir; özellikle de yoğun dönemlerde üretimin sessizce bir taşeron firmaya devredildiği durumlarda.
Yakında yapılacak değerlendirmenizde bu durum kesinlikle ortaya çıkar mı?
Üretim Tesisine Gitmeden Önce Talep Edilecek Dosyalar: Göz Atın
Hazırlıksız gelmeyin. Denetimden en az beş iş günü önce hizmet sağlayıcı denetim listesini gönderin ve denetime uygun bir belge paketi talep edin.
En azından şunları talep edin:
Şirket kaydı ve üretim tesisi adresi
Güncel ISO 9001 sertifikası
Kalite raporlama çizgileri içeren şirket şeması
Onaylanmış tedarikçi listesi
Kalite el kitabı ve belge kontrol prosedürü
Son zamanlarda düzenlenmiş üç üretim turu veya iş kartı
Üç malzeme sertifikası
3 adet basınç testi raporu
Kalibrasyon referans listesi
Kaynak prosedürü şartnameleri
Kaynakçı yeterlilik kayıtları
Güncel uygunsuzluk raporları
Düzeltici ve önleyici faaliyet belgeleri
Tüketici sorun kaydı
İç denetim prosedürü
Yönetim değerlendirme tutanakları
Önleyici bakım programı
Yetkili çekme testi
Denetim ve inceleme planı deneyimi
Ambalaj özellikleri
Üretim kapasitesi rekoru
Aylar öncesinden seçilmiş tek bir “en iyi” kayıt kabul etmeyin. Üç farklı siparişten kayıtları isteyin, ardından üretim hattından tamamlanmış bir seri numarası daha seçin ve kalite kontrol ekibinden bu ürünün geçmiş kayıtlarının tamamını, önceden haber vermeden temin etmesini isteyin.
Bu kendiliğinden hatırlama testi, iki saatlik bir tartışmadan daha fazla bilgi verir.
İdare ve Kalite Güvencesi Konusunda Üretim Tesisi Denetim Soruları
Yönetimin adanmışlığını iddia etmek kolaydır. Raporlama yetkisini taklit etmek ise daha zordur.
Kalite müdürü, satış departmanından izin almadan üretimi durdurma, malzemeleri karantinaya alma, bitmiş gayrimenkulleri reddetme ve teslimatı erteleme yetkisine sahip olmalıdır.
Şunu sorun:
Bir sorun tespit edildiğinde kim üretimden vazgeçebilir ki?
En üst düzey yönetici, operasyonlar, satış veya üst düzey denetim birimlerine rapor verir mi?
Her bir değişiklik üzerinde kaç tane kalite değerlendiricisi çalışıyor?
Tamamlanmış filtre parçalarını sevkiyata kim hazırlar?
Satış personeli, kalite reddi kararını atlayabilir mi?
Müşteri gereksinimleri nasıl üretim yönergelerine dönüştürülür?
Bir siparişi onaylamadan önce teknolojik gereklilikleri inceleyen birim hangisidir?
Müşterilerin sözlü talepleri tam olarak nasıl belgelenir?
Revize edilmiş çizimler tam olarak nasıl dağıtılıyor?
İş istasyonlarından eski resimler tam olarak nasıl silinir?
Hangi en kaliteli hedefler her ay düzenli olarak değerlendiriliyor?
Geçtiğimiz bir yıl boyunca en sık karşılaşılan 3 sorun neydi?
Geçen çeyrekte filtre elemanlarının ilk geçiş verimi neydi?
Sızıntı, yanlış ölçümler, hasarlı dişler veya yüzey kusurları nedeniyle yapılan müşteri şikayetlerinin sayısı neydi?
Hangi iyileştirici faaliyet, tekrarlanan sorunlarda ölçülebilir bir azalmaya yol açtı?
Yanlış cevap her zaman “bilmiyoruz” değildir.”
Çoğu zaman, durumu daha da açıkça ortaya koyan cevap şudur: “Hiçbir sorunumuz yok.”
Faaliyet gösteren her fabrikada uygunsuzluklar ortaya çıkar. Hiç hurda, hiç yeniden işleme, hiç şikayet ve hiç düzeltici önlem olmadığını iddia eden bir üreticinin, sorunların tespit edilmesini engellemek üzere tasarlanmış bir raporlama sistemi olabilir.
Hammadde ve Paslanmaz Çelik İzlenebilirliği ile İlgili Sorular
Gayrimenkul izlenebilirliği için, nihai seri numarasının hammadde, satın alma siparişi, distribütör, ürün sertifikası, üretim süreci, değerlendirme sonuçları, gerilme testi ve teslimat belgesiyle ilişkilendirilmesi gerekmektedir.
NIST’in 2024 yılına ilişkin üretim izlenebilirliği çalışmaları, izlenebilirlik kayıtlarına erişim, değişiklikler ve bu kayıtlarla yapılan etkileşimleri gösteren ayrıntılı denetim izlerinin korunmasına vurgu yapmıştır. NIST ayrıca, coğrafi ve distribütör yoğunluğundan kaynaklanan riskler de dahil olmak üzere, kritik malzeme ve bileşenlerin menşe yerlerinin haritalandırılmasını tavsiye etmektedir. Kaynak:
Gövdeler 304, 304L, 316 veya 316L paslanmaz çelikten mi yapılmıştır?
Belirtilen not, müşteri çekme aşamasından satın alma aşamasına tam olarak nasıl aktarılır?
Gelen her sac, boru, döküm, kelepçe, flanş ve montaj parçası için ürün sertifikası mevcut mu?
Malzeme üretime girmeden önce sıcaklık değerleri gerçekten de işaretleniyor mu?
Levhalar veya borular kesildikten sonra izlenebilirlik nasıl sağlanır?
Kalan malzeme, malzeme tanıma bilgisi kaybolmadan stoğa geri gönderilebilir mi?
Malzeme tanımlaması, X-ışını floresansı veya başka bir onaylanmış teknik kullanılarak mı gerçekleştiriliyor?
Hangi bileşenler 100% PMI testine tabi tutulur?
Karbon çeliğinden yapılmış aletler, paslanmaz çelik üretiminden tam olarak nasıl ayrılır?
Tanınmayan ürünler tam olarak nasıl karantinaya alınır?
Tedarikçi, tamamlanmış bir gayrimenkulü on dakika içinde ilk referans numarasına bağlayabilir mi?
Mühürler, malzeme, tedarikçi, parti numarası ve son kullanma tarihine göre izlenebilir mi?
Satın alınan gerilim ölçerler, emniyet vanaları, kesme vanaları, havalandırma vanaları ve tahliye bağlantı parçaları teslim alındığında inceleniyor mu?
Bir tedarikçi değerlendirme belgesi nasıl doğrulanır?
Bu son endişe sorun teşkil ediyor.
ABD Gıda ve İlaç İdaresi (FDA), Haziran 2024 tarihli bir tavsiye mektubunda, Landy International’ın distribütörlerin değerlendirmelerinin güvenilirliğini yeterince teyit etmeden tedarikçi sertifikalarına dayandığını tespit etmiştir. Bu vaka, filtre malzemeleri yerine farmasötik bileşenleri içermesine rağmen, tedarik konusunda çıkarılacak ders aynıdır: Bir tedarikçi belgesi, sadece bir logo ve imza içerdiği için bağımsız bir kanıt sayılmaz. Siparişler verirken, sertifikaları PMI sonuçlarıyla karşılaştırın. Belge formatlarını doğrulayın. Gerektiğinde ürünü üreten fabrikayı arayın.
O sınavdan sonra bana güvenebilirsin.
Sayfa Düzeni ve Çizim Kontrolüyle İlgili Sorular
Bir filtre gövdesi kusursuz bir şekilde kaynaklanmış olsa bile yine de hatalı olabilir.
Nozül konumlandırmasının yanlış olması, kartuş uzunluğu, kapatma şekli, hava tahliye deliğinin konumu, tahliye kanalı geometrisi, conta oluğu, bağlantı çubuğu ölçüsü veya iç sabitleme plakası, kap bir basınç testinden geçse bile cihazın işlevsiz kalmasına neden olabilir.
Şunu sorun:
Son onaylanmış çizim kimde bulunuyor?
Her konuta bir numara ve değişiklik atanmış mıdır?
Üretim, müşteri tarafından kabul edilen aynı değişikliklere göre mi gerçekleştiriliyor?
Optimum çalışma gerilimi ve sıcaklık seviyesi belirlenmiş mi?
Düzen stresi ve test stresi birbirinden bağımsız olarak tanımlanıyor mu?
Proses bağlantıları, boyut, çizelge, flanş gereksinimi, diş tipi veya hijyenik kelepçe spesifikasyonu ile mi tanımlanmaktadır?
Gerekli kartuş miktarı belirtilmiş mi?
Kartuş boyutu ve uç konfigürasyonu belirlenmiş mi?
Conta malzemeleri belirtilmiş mi?
İç yüzey kaplamasının değerleri sayısal olarak belirtilmiş mi?
Kaynak kabul şartları belirtilmiş mi?
Pasivasyon mu yoksa elektropolishleme mi gereklidir?
Boyutsal toleranslar belirtilmiş mi?
Tip plakası bilgileri onaylanmış mıdır?
Üretimden önce düzen değişiklikleri değerlendiriliyor mu?
Tedarikçi, malzemeleri veya parçaları değiştirmek için önceden yazılı onay alıyor mu?
Sessiz oyuncu değişiklikleri yapılmaz.
316L’den 304’e, FKM’den EPDM’ye, işlenmiş bir parçadan döküm bir parçaya ya da bir kelepçe dağıtıcısından başka birine yapılan bir değişiklik, satın alma sürecinde önemsiz görünebilir. Ancak gerilim, sıcaklık, çözücü maruziyeti, sterilizasyon döngüleri veya tekrarlanan açma işlemleri altında bu değişiklik hiçbir şekilde önemsiz olmayabilir.
Kaynak, İşleme ve Yüzey İşlemi Denetim Soruları
Kaynak yapılacağı yere gidin. Orada kalın.
Toplantı odasından asla çıkmayan bir denetçi, bir üretim tesisi denetimi yapmıyor; o kişi bir satış sunumunu değerlendiriyor.
Kaynak müdürüne sorun:
Hangi kaynak yöntemleri kullanılmaktadır – GTAW/TIG, GMAW/MIG, orbital kaynak veya başka bir yöntem?
Her bir birleştirme türü için kabul görmüş bir kaynak prosedürü şartı var mı?
Prosedür sertifikasyon kayıtları mevcut mu?
Kaynakçılar, kullanılan malzeme, kalınlık çeşitliliği, yerleştirme ve uygulanan prosedür açısından yeterli niteliklere sahip mi?
Kaynakçıların sertifikaları güncel mi?
Her bir kaynak işlemi, onu gerçekleştiren kişiye atfedilebilir mi?
Koruma ve destek gazı kontrol altında mı?
Paslanmaz çelik kaynağı sırasında oksijen bulaşmasına karşı nasıl önlem alınır?
Akış ölçerler kalibre mi edilir yoksa doğrulanır mı?
Geçici kaynaklar, onaylı işleme dahil mi?
Kaynak bağlantı elemanları tam olarak nasıl sabitlenir ve bantlanır?
Onarılan alanlar yeniden denetleniyor mu?
Belirtilen yerlerde boya-penetran muayenesi gerçekleştiriliyor mu?
Gerektiğinde radyografik veya ultrasonik inceleme kolayca yapılabiliyor mu?
İç kaynaklar estetik incelemeye açık mı?
Boreskoplar, doğrudan görülemeyen yerlerde kullanılır mı?
Kaynaklarda renk değişikliği, alt kesik, gözeneklilik, eksik birleşme ve keskin delikler tam olarak nasıl değerlendirilir?
Ardından işleme ve sonlandırma aşamalarına bir göz atın:
Koruyucu yüz maskeleri en başından itibaren güvenli mi?
O-ring olukları uygun ölçü aletleriyle ölçülüyor mu?
Tellerin temas edip etmediği, devam mı yoksa dur mu kararını belirler mi?
İşlenmiş yüzeylerde çapak var mı?
Yüzey pürüzlülüğü, gözle değerlendirilmek yerine ölçülüyor mu?
Profilometre ayarlandı mı?
Bir sözleşmede Ra ≤ 0,8 µm şartı belirtildiğinde, tedarikçi belirli konumlara özgü ölçüm değerleri oluşturabilir mi?
Parlatma işlemi son kaynak işleminden önce mi yoksa sonra mı yapılır?
Bu aşındırıcı aletler paslanmaz çelik için mi tasarlanmıştır?
Pasivasyon kimyasalları, odak noktası, sıcaklık seviyeleri ve doğrudan maruz kalma süreleri video kaydı altına alınıyor mu?
Gayrimenkuller, kimyasal işlemden sonra kalite kontrolünden geçmiş suyla yıkanıyor mu?
Kalan parlatıcı madde nasıl tespit edilir ve nasıl temizlenir?
Güzellik ölçülebilir bir şey değildir.
Ayna parlaklığında bir yüzey, fotoğrafta iyi görünse de üzerinde derin, yönlü çizikler, gömülü kirler, pürüzlü kaynak bölgeleri, sıkışmış hoş olmayan kalıntılar veya pürüzlü iç yüzey değişiklikleri bulunabilir.
Basınç Testi ve Sızıntı Testi Soruları
Zor durumda bulunan gayrimenkuller, süs amaçlı paslanmaz çelik silindirler olarak değil, özenle tasarlanmış basınç tutucu araçlar olarak denetlenmelidir.
ASME’nin Kazan ve Basınçlı Kaplar Kodu, basınçlı kapların imalatı ve inşası için önemli bir teknik referans niteliğindedir ve ASME, ilgili kap çalışmalarında hidrostatik testi önerilen basınç testi türü olarak kabul etmektedir. Söz konusu gayrimenkul için sözleşme şartnamesi, test basıncı, bekletme süresi, değerlendirme yöntemi ve onay kriterleri hâlâ belirlenmelidir. Her bir konut için ayrı ayrı basınç testi mi yapılmalı, yoksa her partiden bir örnek mi alınmalı?
Test hidrostatik mi, pnömatik mi, yoksa her ikisi de mi?
Gerekli test gerilimini ne belirler?
Sınav stresi, onaylanan resimle bağlantılı mı?
Tam basınç ne kadar süreyle korunur?
Başarısızlık nedir?
Test boyunca kaynaklar estetik açıdan kabul edilebilir mi?
Seçilen ölçüm aralığı, test gerilimi için uygun mu?
Çapraz kontrol amacıyla ikinci bir ölçüm cihazı kullanılıyor mu?
Test alanı çevresine güvenlik bariyerleri kurulmuş mu?
Pnömatik tahrikli deney hayvanları, ek risk kontrol önlemlerine tabi midir?
Muayene aracı temiz mi ve gayrimenkul ile uyumlu mu?
Gayrimenkulün boru tesisatı tamamen boşaltıldı ve sonrasında iyice kurutuldu mu?
Hijyenik muhafazalar için test suyunun kalitesi kontrol ediliyor mu?
Her muayene kaydı, gayrimenkul seri numarasıyla bağlantılı mıdır?
Kayıtta operatör, gün, terazi kimliği, test yükü, bekletme süresi ve sonuç belirtiliyor mu?
Dağıtıcı, yeniden düzenlenmiş bir sertifika yerine ham test kaydını oluşturabilir mi?
Toplam bir testi inceleyin.
“Hidro test” olarak sunulan beş saniyelik bir basınç artışını kabul etmeyin. Kalibrasyon etiketi süresi dolmuş bir tartıyı reddedin. Ayrıca, gereksinimleriniz belirli bir kontrol gerektiriyorsa, parti sertifikasını kabul etmeyin.
Kartuş Uyumu, Uç Bağlantıları ve Conta Uyumluluğu
Gayrimenkul ve kartuş, bir sistem olarak değerlendirilmelidir.
Doğru şekilde üretilmiş bir kap, kartuş yuvalarının hizası bozuk olduğunda, yay sıkıştırması düzensiz olduğunda, adaptör ölçülerinde sapma olduğunda veya yanlış O-ring takıldığında bile kirletici maddeleri geçirebilir.
Örneğin, şu amaçla planlanan bir gayrimenkul RO tesislerinde kullanılan 20 ve 30 inçlik yüksek akışlı kartuşlar Genel bir kartuş çizimi değil, gerçek kartuş boyutu, sabitleme düzeni, akış talimatları, destek geometrisi ve diferansiyel basınç gereksinimleri göz önünde bulundurularak incelenmelidir.
Şunu sorun:
Tedarikçi, fiziksel ana numuneler bulunduruyor mu?
Ana kartuşlar tanınır mı ve aşınmaya karşı korunur mu?
10, 20, 30 ve 40 inçlik kurulumlar ayrı ayrı denetleniyor mu?
DOE, SOE, 222-fin, 222-flat, 226-fin ve 226-flat arayüzleri birbirinden nasıl ayırt edilir?
Tedarikçinin “benzer bir ürün” ile uygunluk şartını yerine getirdiğini kabul etmeyin.”
Tanımlanan yapılandırmayı değerlendirin.
Kalibrasyon, Muayene ve Boyutlarla İlgili Sorular
Ayarlanmış bir alet kullanılmadan yapılan bir ölçüm, ondalık sayılarla ifade edilen bir bakış açısıdır.
Şunu sorun:
Kalibrasyon ana listesi mevcut mu?
Her aletin kendine özgü bir kimlik numarası var mı?
Kalibrasyon durumu ve son tarih açıkça görülüyor mu?
Basınç ayarları, gerçek çalışma aralığı boyunca ayarlanıyor mu?
Kaliperler, mikrometreler, diş ölçerler, tork ölçerler, profilometreler, termostatlar, iletkenlik ölçerler ve PMI cihazları dahil mi?
Yönlendirme şartları, ülke çapında veya uluslararası düzeyde kabul görmüş kriterlere göre belirleniyor mu?
Kalibrasyon konusunda bilgi edinildiğinde neler olur?
Şirket, bu cihazlar kullanılarak daha önce değerlendirilmiş olan öğeleri yeniden değerlendiriyor mu?
Hasarlı aletler kullanımdan kaldırılıyor mu?
Sürücüler, kullanım öncesi teyidi nasıl tanımlayabilir?
İş talimatlarında inceleme teknikleri belirtilmiş mi?
Kabul kriterleri matematiksel midir?
Nihai değerlendirme, üretim sürecinden bağımsız mıdır?
Değerlendirme kayıtları onaylanmış ve tarih atılmış mıdır?
Onaylandıktan sonra ölçüm sonuçları düzenlenebilir mi?
Sistem, bir kaydı kimin değiştirdiğini gösteren bir denetim izini saklıyor mu?
Zeminden 3 alet seçin ve etiketlerini kalibrasyon veritabanıyla karşılaştırın.
Ardından, veri kaynağından bir araç seçin ve onu tam anlamıyla yerleştirin.
Bu iki yönlü inceleme, hayalet cihazları, eksik göstergeleri, yinelenen mülk numaralarını ve üretim amacıyla değil, denetçiler için saklanan kalibrasyon programlarını ele almaktadır.
Uygunsuzluk, CAPA, Şikayetler ve Düzeltme Kontrolü
İşte bu noktada, zayıf fabrikalar genellikle belirsiz hale gelir.
FDA, 2024 yılında Cosmetic Solutions’a gönderdiği uyarı mektubunda, tedarikçilerin yetersiz niteliklerini, değişikliklere ilişkin zayıf analizleri ve yetersiz düzeltici ve önleyici tedbirleri sert bir dille eleştirdi. Bir kez daha, söz konusu ürün farklıydı, ancak yönetim sistemindeki başarısızlık doğrudan konuyla ilgilidir: denetlenmemiş değişiklikler ve yüzeysel düzeltici faaliyetler, kusurların yeni seri numaraları altında tekrarlanmasına yol açmaktadır. Uygunsuz ürün nasıl tespit edilir?
Kilitli veya erişimi kontrol edilen bir karantina alanı var mı?
Hangi ürün yeniden işlemeyi kabul edebilir?
Üretim personeli, “olduğu gibi kullan” kararlarını kabul edebilir mi?
Teknik özellikler etkilendiğinde, bu tavizler tüketici tarafından kabul ediliyor mu?
Hurda parçalar fiziksel olarak hasarlı mı yoksa açıkça sınıflandırılmış mı?
Yeniden işlenmiş kaynaklar nasıl kaydedilir?
İşletme, düzeltici önlemler sayesinde elde edilen iyileşmeyi tespit ediyor mu?
Menşe tam olarak nasıl belirlenir?
Bu inceleme, “sürücü hatası” sınırını aşıyor mu?
Rehabilitasyon faaliyetleri, adı belirtilen işletme sahiplerine atanıyor mu?
Son tarihler takip ediliyor mu?
Uygulama sonrasında performans doğrulanıyor mu?
Tekrarlanan sorunlar anında daha da şiddetli hale mi geliyor?
Müşteri sorunları, üretim partileriyle bağlantılı mı?
Garanti kapsamında iade edilen ürünler fiziksel olarak inceleniyor mu?
Yönetim, geçici trend raporlarını değerlendiriyor mu?
Mühendislik departmanı, tedarikçilerin yaptığı bileşen değişikliklerini inceler mi?
Malzeme, stil, prosedür veya alt yüklenici değişiklikleri yapılmadan önce müşterinin onayı alınmış mıdır?
Dağıtıcı, tekrarlanma oranını ölçülebilir şekilde en aza indiren bir CAPA programı oluşturabilir mi?
Benim katı politikam aslında oldukça basit: “Sürücüyü yeniden eğitmek”, fabrika ilk eğitim sisteminin neden başarısız olduğunu, denetimin hatayı neden gözden kaçırdığını ve şu anda hangi süreç kontrolünün tekrarını önlediğini teyit etmedikçe yeterli bir çözüm değildir.
Aksi takdirde, bu bir belgelemedir.
Yetenek, Planlama, Güvenlik ve Sevkiyat Kontrolü
Kapasite sigorta talepleri, makineler, personel, vardiyalar, geçmiş üretim verileri, bekleyen siparişler ve trafik sıkışıklığı prosedürleri dikkate alınarak değerlendirilmelidir.
Şunu sorun:
Gayrimenkul türlerine göre aylık ortalama gelir ne kadardır?
Son 3 ay boyunca fiili üretim ne kadardı?
Hangi işlem darboğaz oluşturuyor?
Tahmini kapasiteye basınç taraması dahil mi?
Parlatma ve pasivasyon işlemleri şirket içinde mi gerçekleştiriliyor?
Talebin en yoğun olduğu dönemlerde işlerin ne kadarı alt yüklenicilere veriliyor?
Müşterinin onayı olmadan alt yükleniciye iş verilebilir mi?
Mevcut sipariş stoğu ne kadardır?
Acele siparişler tam olarak nasıl önceliklendiriliyor?
Zaman çizelgesini telafi etmek için değerlendirme aşamalarından hiç vazgeçilir mi?
Zamanında sevkiyat oranı nedir?
Üretim sürecindeki ilerleme nasıl raporlanır?
Tamamlanmış gayrimenkuller kapalı alanlarda depolanıyor mu?
İşlenmiş yüzeyler ve hijyenik bağlantılar kapsam dahilinde mi?
Ele geçirilen ve kimlikleri tespit edilen bileşenler mi?
Gerektiğinde kurutucular veya buhar fazlı pas önleme yöntemleri kullanılıyor mu?
Ürün ambalajı, forkliftle taşıma, deniz taşımacılığı, istifleme ve doğrudan neme maruz kalmaya uygun olarak tasarlanmış mıdır?
Kafes kapatılmadan önce fotoğraf çekiliyor mu?
Ambalaj kontrol listesinde seri numaraları yer alıyor mu?
Güvenlik konusu da denetim kapsamına girmektedir. OSHA, 2024 yılı boyunca 34.696 federal denetim gerçekleştirdiğini bildirirken, ABD özel sektöründe 2023 yılı boyunca yaklaşık 2,6 milyon ölümcül olmayan işyeri yaralanması ve hastalığı kaydedildi. Riskli fabrikalarda genellikle bakım, temizlik, eğitim ve süreç kontrolü ile ilgili çok daha ciddi disiplin sorunları görülür. Bunlar arasında açıkta bırakılmış yapraklar, eksik ekipman koruyucuları, açıkta kalan elektrik kabloları, kontrolsüz taşlama tozu, etiketlenmemiş kimyasallar, emniyetsiz gaz tüpleri, yetersiz eğitim teknikleri ve engelsiz basınç test alanları sayılabilir.
Seyahat sırasında güvenlikle ilgili pratik ipuçları.
Üretim Tesisi Denetim Kontrol Listesi Puanlama Tablosu
Her bir konumu 0 ile 2 arasında puanlayın:
2: Düzenli kayıtlar ve fiziki kanıtlarla etkin kontrolün kanıtlanması
1: Kısmi kontrol, ayrılmış boşluk veya iyileştirme gerekli
0: Etkili bir denetim yok, çelişkili kanıtlar veya ciddi bir tehdit yok
Denetim alanı
Örnekleme kanıtı
Geçiş sorunu
Otomatik uyarı
ISO 9001 kapsamı
Sertifika, web sitesi adresi, denetim aramaları
Uygun tüzel kişilik, üretim tesisi ve üretim kapasitesi
Sertifika başka bir işletmeden veya web sitesinden geliyor
Ürün izlenebilirliği
MTC’ler, sıcaklık işaretleri, PMI sonuçları
Sonuçta, kimlik numarası ürün partisine kadar izlendi
Bağlantı noktalarını açın veya güvenlik açığı bulunan alanları koruyun
Pratik bir yetki eşiği şudur:
90– 100%: Küçük ölçekli izleme çalışmalarının sonlandırılmasına dayanılarak onaylanmıştır
75– 89%: Güncelliğini yitirmiş rehabilitasyon tedbirleri içeren şartlı izin
Aşağıda 75% olarak listelenmiştir: Kabul edilmedi
Herhangi bir otomatik uyarı işareti: Toplam puandan bağımsız olarak yüksel
Yapısal bir tehlikeyi hafife almayın. Bir tedarikçi, ofis kayıtları mükemmel olsa bile ürün kimliği, kaynak sertifikası veya basınç testi konusunda olumsuz sonuç aldığı için reddedilmemelidir.
Sık Sorulan Sorular
Bir filtre muhafazası üreticisi için üretim tesisi denetim listesi nedir?
Bir filtre muhafazası üreticisi için fabrika denetim kontrol listesi, kalite sisteminin kapsamı, ürün izlenebilirliği, mühendislik kontrolü, kaynak, boyutsal değerlendirme, basınç testi, temizlik, kalibrasyon, uygunsuzlukların ele alınması, üretim kapasitesi, paketleme ve üretim belgelerini kapsayan ve tedarikçinin teknik şartnamelere uygun ürünleri tutarlı bir şekilde üretip üretemeyeceğini belirlemek amacıyla kullanılan, sistematik bir doğrulama noktaları dizisidir.
Liste, hem belgesel drama niteliğindeki kanıtları hem de fiziksel doğrulamayı içermelidir. Denetçiler, hazırlanmış raporları veya ayrı sergi odasındaki numuneleri onaylamak yerine, seçilen seri numaralarını hammadde, üretim, denetim, kontrol, piyasaya sürülme ve teslimat aşamalarıyla eşleştirmelidir.
Fabrika denetimi sırasında sorulabilecek en iyi sorular nelerdir?
En kapsamlı fabrika denetim soruları, üreticiden belirli bir tamamlanmış ürünün onaylı çizimiyle, paslanmaz çelik ısı numarasıyla, sertifikalı kaynakçıyla, değerlendirme sonuçlarıyla, basınç testi kaydıyla, sızdırmazlık partisi numarasıyla, uygunsuzluk geçmişiyle ve teslimat onayıyla nasıl bir bağlantı kurduğunu göstermesini ister; aynı zamanda üretimin durdurulup durdurulamayacağını ve değişikliklerin onaylanıp onaylanamayacağını da kontrol eder.
“Bana göster” ile başlayan talepler, genellikle “Şunu yapar mısın?” ile başlayan sorulardan daha aydınlatıcıdır. “Değerlendirmeleri kalibre ediyor musun?” ifadesini, “Bu muhafazada kullanılan ölçeği ve mevcut kalibrasyon belgesini bana programla” şeklinde değiştirin.”
ISO 9001 sertifikası, bir filtre gövdesi tedarikçisini onaylamak için yeterli midir?
ISO 9001 standardı, bir filtre tedarikçisini onaylamak için tek başına yeterli değildir; zira bu standart, yönetim sistemini belirli bir kapsam dahilinde değerlendirirken, alıcı onayı ise aynı zamanda ürüne özgü mühendislik, ürün kimliği, üretim yeterliliği, gerilme testi, boyutsal tutarlılık, sızdırmazlık uyumluluğu, alt yüklenici kontrolü, üretim kapasitesi ve denetlenen alanlarda tutarlı uygulama gibi unsurları da doğrulamalıdır.
ISO 9001 standardını nihai yatırım kararı için değil, bir erişim koşulu olarak kullanın. Tüzel kişiliğin, faaliyet alanının, sertifikasyon kapsamının ve üretim faaliyetlerinin sözleşmede belirtilen tedarikçiyle uyumlu olduğunu doğrulayın.
Bir fabrika denetimi sırasında basınç testi tam olarak nasıl kontrol edilmelidir?
Basınç testi, kabul edilmiş bir prosedür kapsamında gerçekleştirilen tam bir testin gözlemlenmesi yoluyla denetlenmelidir; bu denetim kapsamında gayrimenkul kimlik numarası, belirlenen test basıncı, bekleme süresi, test cihazı, gösterge türü, kalibrasyon durumu, güvenlik kontrolleri, onay standartları, operatör kimliği, ham ölçüm değerleri, sonuç ve test kaydı ile teslimat onayı arasındaki bağlantı doğrulanmalıdır.
Kısa süreli basınçlandırılmış bir numune ikna edici değildir. Denetçi, numunenin hazırlanmasını, hidrostatik test sırasında havanın boşaltılmasını, gerilimin dengelenmesini, incelemeyi, basıncın boşaltılmasını, suyun tahliyesini, kurutmayı ve belgelerin tamamlanmasını gözlemlemelidir.
Alıcılar, paslanmaz çelik malzemelerin izlenebilirliğini nasıl doğrulayabilirler?
Alıcılar, paslanmaz çeliğin izlenebilirliğini doğrulamak için bitmiş bir ürün kimlik numarası seçip, bu numarayı üretim belgeleri üzerinden geriye doğru izleyerek işaretlenmiş hammaddeye, üretim partisi numaralarına, fabrikadan alınan sertifikalara, siparişe, test sonuçlarına, kesim kayıtlarına, olumlu ürün tanımlama sonuçlarına, parça setlerine ve tedarikçi bilgilerine ulaşabilir; ardından bu prosedürü hammadde tedarikinden nihai teslimata kadar ileriye doğru tekrarlayabilirler.
En sağlam sistem, ürün daha küçük parçalara ayrıldıktan sonra kimliğini korur. İşaretsiz parçalar, seri numarası bulunmayan el yazısı kalite etiketleri ve karışık paslanmaz çelik depolama, önemli bulgular olarak değerlendirilmelidir.
Filtre sektöründe fabrika denetimlerinde en önemli uyarı işaretleri nelerdir?
Filtre sektöründe fabrika denetimlerinde en sık görülen uyarılar arasında, sertifikaların uyumsuzluğu, izlenebilirliği sağlanamayan paslanmaz çelik, denetimsiz alt yüklenicilik, kaynakçı sertifikalarının eksikliği, geçerlilik süresi dolmuş ölçüm aletleri, genel nitelikteki basınç testi kayıtları, güncelliğini yitirmiş çizimler, karıştırılmış sızdırmazlık ürünleri, gizlenmiş yeniden işleme, uygunsuzluk kayıtlarının bulunmaması, tekrarlanan “operatör hatası” soruşturmaları, onaylanmamış alternatifler ve normal müşteri siparişlerinden ayrı olarak üretilen numunelerdir.
Tek bir ciddi uyarı işareti, aksi takdirde yüksek olan bir denetim puanını gölgede bırakabilir. Malzeme kimliği, basınç kararlılığı, çizim kontrolü ve değişiklik yetkilendirmesi, sadece puanlamaya ilişkin değil, temel sorunlardır.
Başarısız Denetimler Yaşanmadan Önce Fabrikayı Denetleyin
Filtre muhafazasındaki arıza, zeminde sıvı görülmeye başladığında ortaya çıkmaz.
Her şey daha önceden başlar: kimliği belirsiz bir sacın kesim aşamasına girmesiyle, düzeltilmiş bir çizimin kaynak aşamasına ulaşamamasıyla, yetkisiz bir teknisyenin bir ek yeri tamir etmesiyle, yetki süresi dolmuş bir yetkilinin basınç testine izin vermesiyle ya da uygun malzemenin stokta olmaması nedeniyle bir contanın değiştirilmesiyle.
İşte bakmamız gereken yer orası.
Üretim siparişi vermeden önce bu fabrika denetim listesini kullanın. Belgeleri kendiniz seçin. İstediğiniz seri numaralarını takip edin. Teste şahit olun. Sizin için gösterilmek üzere hazırlanmış şık örneği değil, normal montaj hattını inceleyin.
Ve bir üretici kanıtı açıklamayı reddettiğinde, bu reddi göz önünde bulundurun.
Uygulamaya yönelik bir üretim teklifi almak için gövde çiziminizi, çalışma basıncınızı, sıcaklık seviyenizi, akışkan kimyasını, kartuş yapılandırmanızı, gerekli ürün kalitesini, bağlantı kriterlerinizi ve değerlendirme taleplerinizi bize gönderin.